65度鎢鋼球頭銑刀在塑膠模具與鋁合金加工中的應用指南
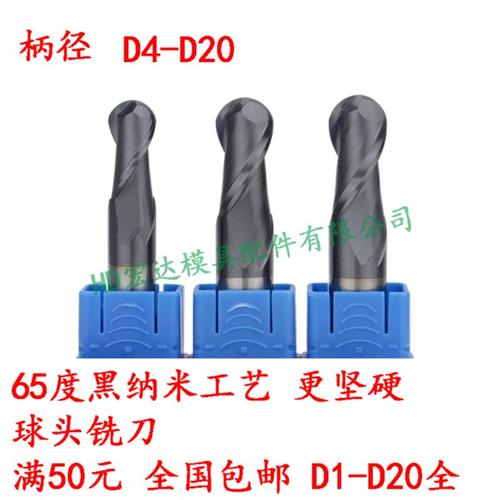
65度鎢鋼球頭銑刀在塑膠模具與鋁合金加工中的應用指南\n\n在現代精密制造領域,刀具的選擇直接決定了加工效率、表面質量和模具壽命。當面對“塑膠模具、五金塑料、鋁合金、硬料(HRC50以上)、圓鼻、球頭”等綜合加工需求時,65度鎢鋼球頭銑刀憑借其優異的紅硬性、耐磨性和抗崩刃能力,成為高端數控加工中的核心工具之一。\n\n#### 一、認識65度鎢鋼球頭銑刀\n\n“65度”通常指刀具材料的洛氏硬度或高溫紅硬性指標,意味著該鎢鋼基體納米級晶粒更細,鈷含量配比更優化,能在高速切削下保持HRC65左右的硬度。球頭銑刀(Ball Nose End Mill)的底部呈半球形,特別適合3D曲面精加工、清角、流道加工,在模具行業常被稱為“R刀”。\n\n根據名稱中“mm合金R硬1234567890/立圓鼻”的描述,這是一個全系列的規格體系:\n- R1~R10(球頭半徑):從細小流道到大面積曲面,覆蓋不同步距需求。\n- 圓鼻刀(牛鼻刀/立銑刀):帶有小R角的平底銑刀,兼具開粗的剛性與精修的圓滑過渡,R0.2- R1.0常見。\n- 步距/螺旋角:編號中“1234567890”可能對應一系列涂層型號(如AlTiN、TiSiN、NaNo復合涂層),以適配硬料、鋁用、塑料等不同工況。\n\n#### 二、對癥下藥:塑膠模具與五金塑料加工\n\n塑膠模具鋼(如NAK80、718、S136、H13)雖然出廠硬度在HRC30-40之間,但模具壽命要求高。使用65度鎢鋼球頭銑刀的優勢明顯:\n1. 根部強度高:球頭R角沒有尖角,避免了應力集中導致的崩刀。\n2. 切削輕快:針對復雜的行位、斜頂、深腔,可用小R刀清根,減少電火花與手工拋光。\n3. 示例配刀:開粗選用R2.0-R5.0立圓鼻刀低轉速大吃刀,精加工用R1.0-R3.0球頭刀高轉速小步距,可獲得鏡面效果(表面粗糙度可達Ra0.2)。\n\n針對硬料直接加工(如HRC58-62淬火后模具),必須選用含硅涂層或特殊的抗沖擊牌號,球頭刀的螺旋角一般設計為30°或45°,刃口做鈍化處理避免微崩。進給建議為每齒0.01-0.03mm,轉速則在6000-12000 rpm區間視機床剛性而定。\n\n塑料五金軟料(如P20、ABS模板,或非金屬ABS/POM塑料件)/吸塑模具為鋁用較理想加工:這里的鋁用不代表只能加工鋁。鋁合金是一種容易加工但容易粘刀的材料。65度不同于普通鋁用刀具,因為有優良的化學涂層(如非晶金剛石或有極低摩擦系數的Onsrud涂層),也就是俗稱的鋁合金專用\n鎢鋼球頭。一般的65度鎢鋼銑出6061鏡面并沒有問題)。進給可以在保持小切深的時候達到1-2%,防止低碳的)。特殊的一種型號被稱作“塑膠模具S型”——刃口拋光處理讓切ABS、亞克力時排除 刀具
如若轉載,請注明出處:http://m.pouzun.cn/product/52.html
更新時間:2026-10-24 21:02:37